项目背景:算力基建加速,钣金加工站上“功能件”位置
2025年全球AI服务器市场规模已达1587亿美元,算力密度提升正在推动钣金件向高精度、轻量化方向升级。AI机柜功率从传统服务器的数十千瓦跃升至600kW以上,下一代架构预计突破1MW,钣金件不再只是“铁皮壳子”,而是直接参与信号完整性、热管理和结构可靠性的功能件。
我们近期承接的亚**逊新**坡算力中心算力柜钣金项目,正是这一趋势下的典型代表。新**坡目前运营着超过70座数据中心,总IT负载容量约1400兆瓦,当地数据中心空置率仅1%,是全球最供不应求的数据中心市场之一。A**S在2024至2028年间追加投资120亿新元,累计在新**坡的投资超过230亿新元。在这样的市场背景下,算力柜的结构精度和长期可靠性直接关系到集群的稳定运行。
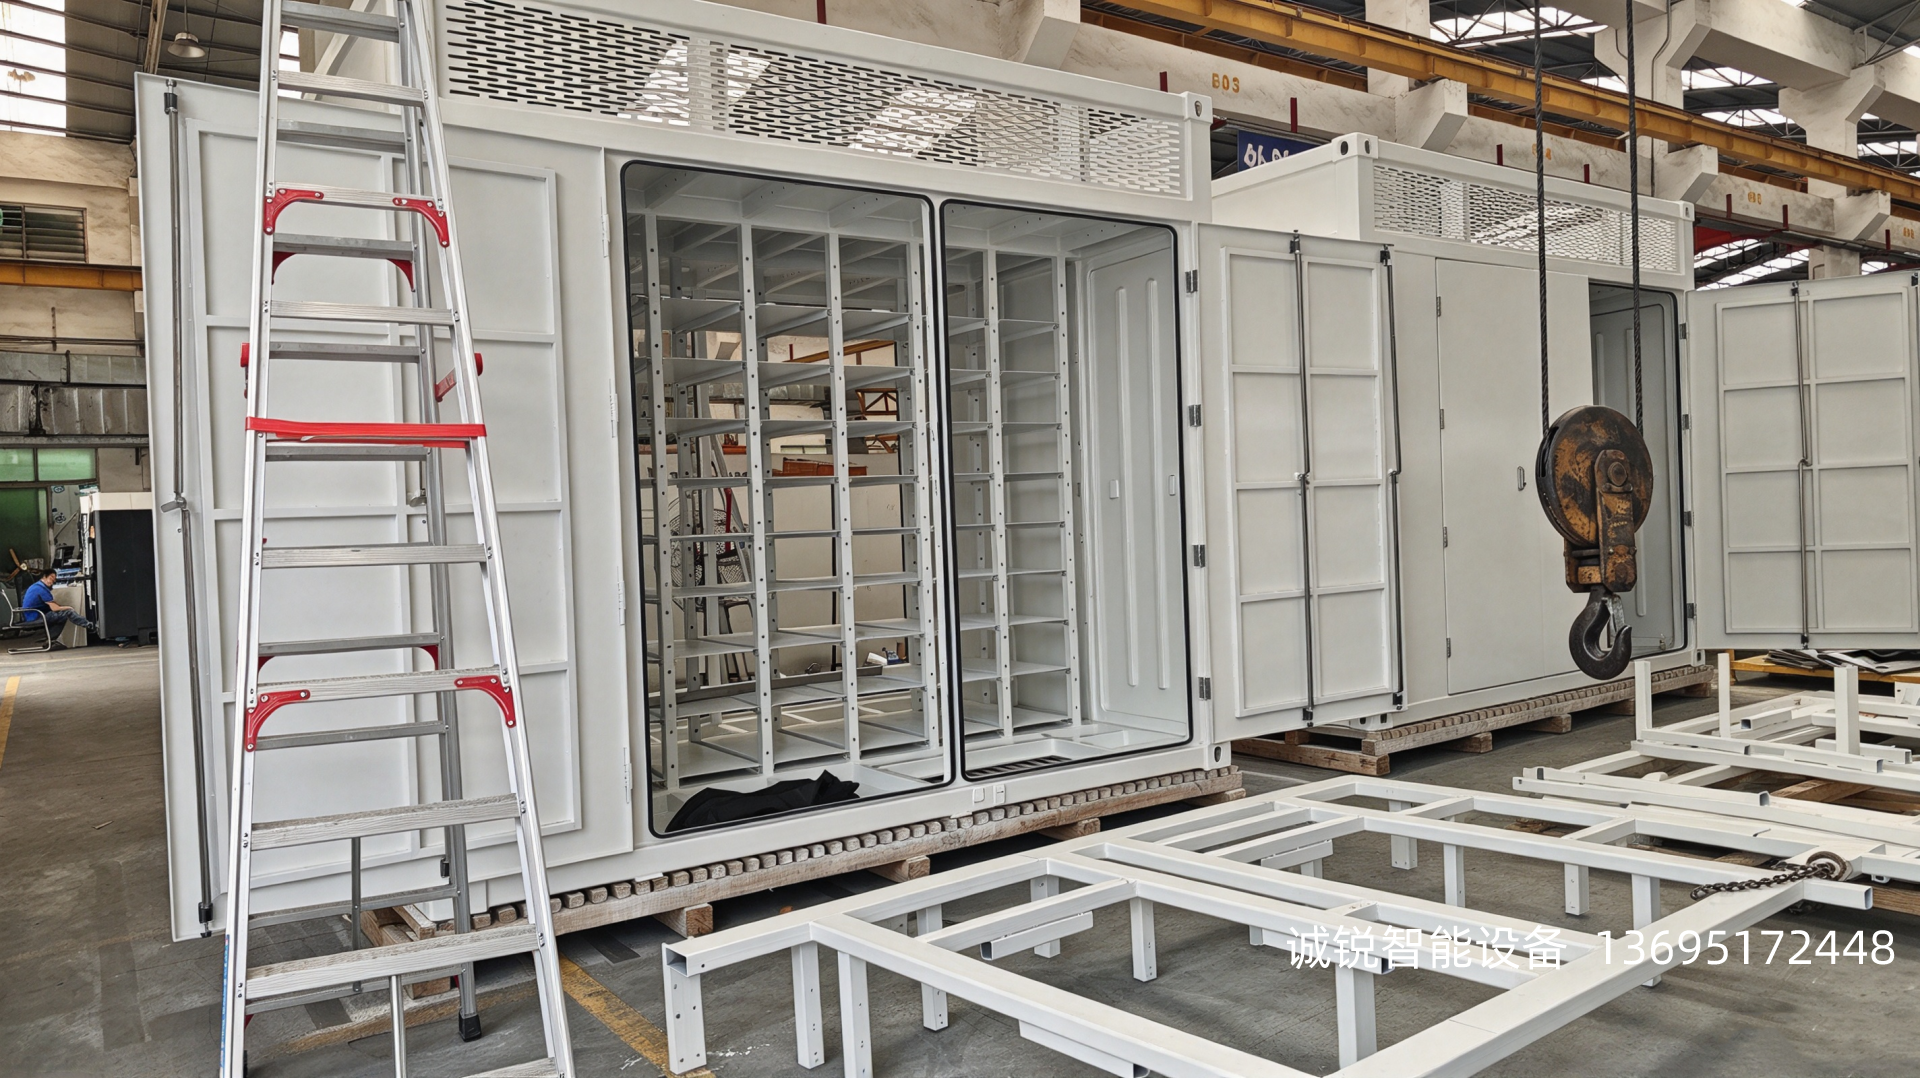
项目核心参数
| 参数项 | 规格 |
|---|---|
| 材料 | Q355 |
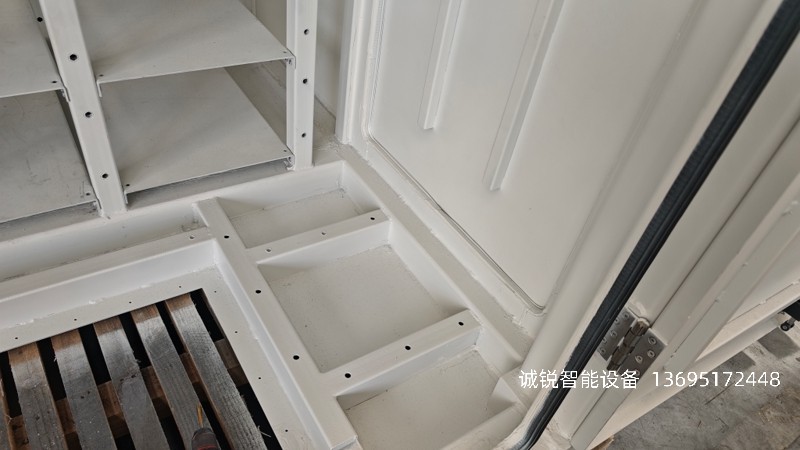
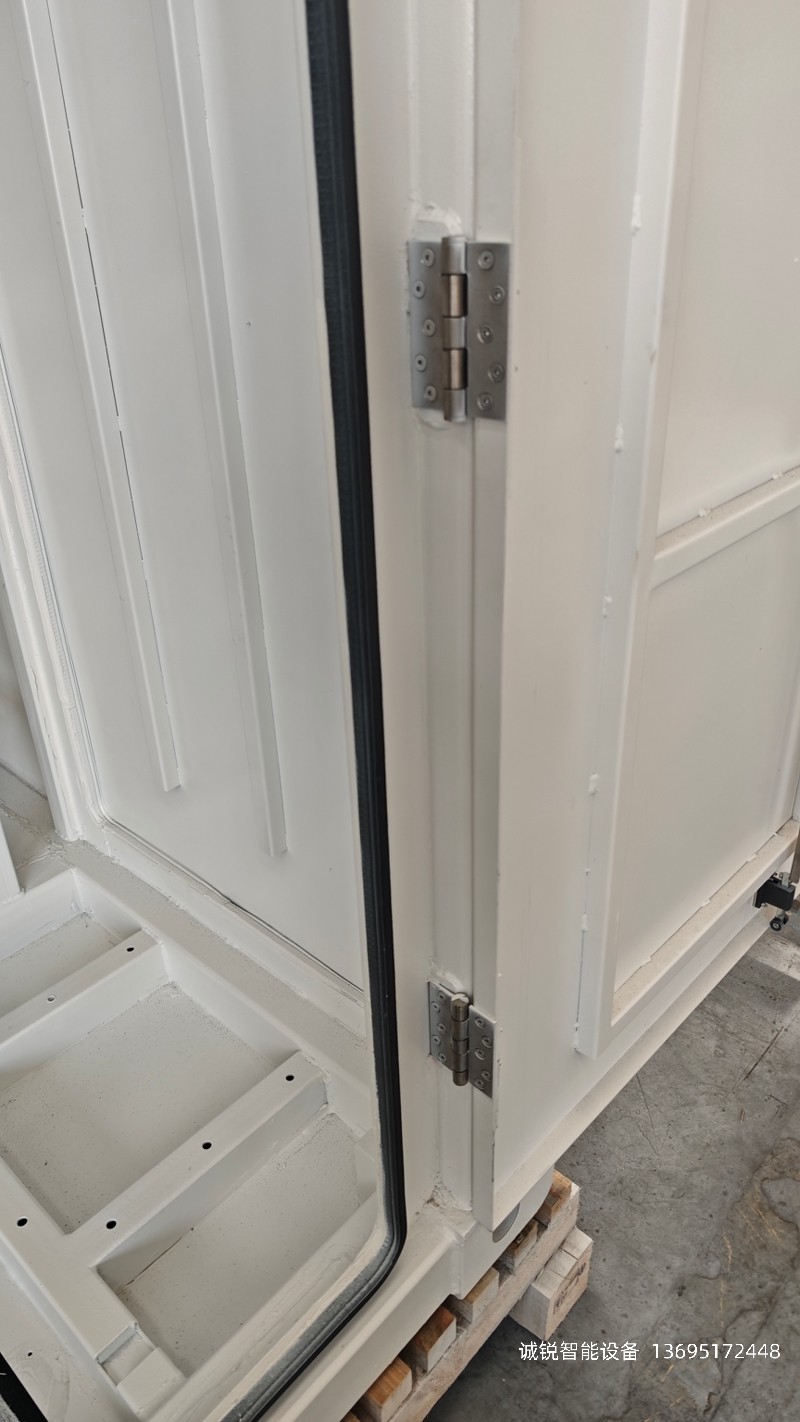
| 尺寸 | 2600mm × 2300mm × 2600mm |
| 主要工序 | 激光切割 → 折弯 → 焊接 → 打磨 → 两面喷涂 |
| 出厂测试 | 焊缝探伤、防水测试、防锈测试、附着力测试、膜厚检测 |
| 交付场景 | 亚**逊新**坡算力中心 |
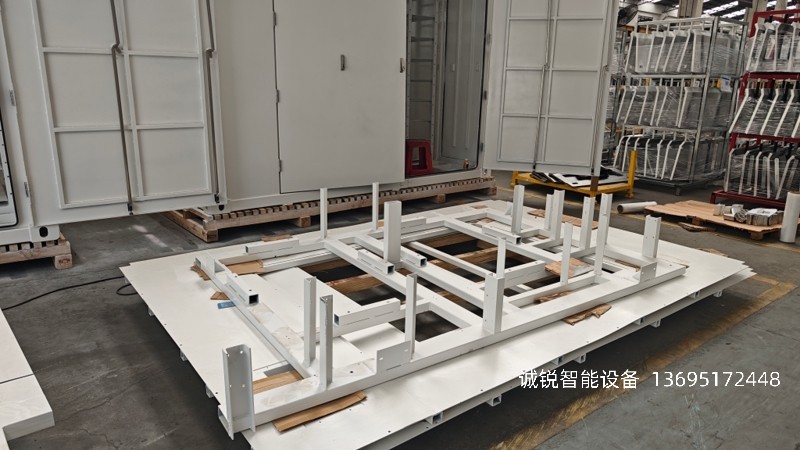
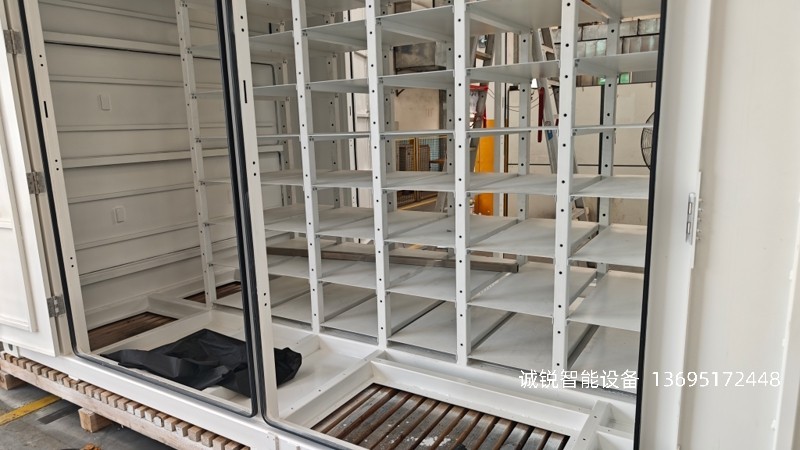
四大生产难点与解决路径
难点一:2.6米级大尺寸件,平面度如何稳定达标?
问题分析。 行业标准GB/T1184对精密钣金件平面度的要求是≤0.3mm/m²,一般件≤0.5mm/m²。一块刚切割完成的2.6米大板,残余应力导致的翘曲常常超过1mm。板材从开卷、切割到折弯,每道工序都在叠加新的内应力,应力分布不均匀就直接表现为翘曲和波浪。
解决方案。 我们在激光切割后增加了一道精密矫平工序,核心逻辑不是“压平”,而是通过反复交变弯曲释放残余应力——利用金属的包辛格效应,让板材“忘记”自己变形过。折弯环节同步采用回弹补偿算法,对2.6米长折弯线逐段设定补偿量,避免折弯后出现“中间鼓、两头翘”的现象。最终交付件平面度稳定控制在0.5mm/m²以内,关键安装面达到0.3mm/m²。
难点二:2.6米焊缝如何兼顾密封性与强度?
问题分析。 算力柜的门框全连续密封焊要求机柜达到IP54及以上防尘防潮等级,同时立柱、底座承重焊缝的熔深不能低于板厚的一半。2.6米的焊缝长度,热输入稍大就会导致变形,稍小又可能产生未熔合或气孔。
解决方案。 框架焊接采用光纤连续激光焊,热影响区控制在0.2mm以内,工装严控对接间隙≤0.05mm,高纯氩气同轴保护。焊接顺序上采用对称逆向由内向外分段焊接,将焊接收缩量均匀分配到结构各段,避免应力集中导致整体变形。焊缝余高控制在≤0.5mm,关键承重焊缝做渗透探伤,液冷腔体100%气密测试。
难点三:装配精度如何保证?
问题分析。 2.6米级算力柜的装配涉及立柱垂直度、横梁平行度、面板安装孔位一致性等多个维度。一旦对角线误差超标,柜体在机房就位时可能出现“装不进去”或“门关不严”的情况。
解决方案。 激光切割阶段即通过光纤激光切割机将尺寸公差控制在±0.05mm以内。折弯后每个零件上三坐标检测,焊接完成后进行整体对角线校验,确保对角线误差≤2mm。打磨环节对焊缝与母材的过渡区域做平滑处理,粗糙度Ra≤1.6μm,避免尖锐毛刺划伤内部线缆。
难点四:两面喷涂如何兼顾附着力与一致性?
算力柜在机房中长期处于恒温恒湿环境,但新加坡属于沿海高盐雾地区,防腐要求不能打折。我们采用磷化打底 + 静电粉末喷涂的两面涂装工艺,前处理阶段对碳钢焊缝区域单独除锈磷化,消除焊接氧化皮,增强涂层附着力。喷涂后逐件检测膜厚与附着力(百格测试),确保两面涂层均匀一致,无漏喷、流挂或色差。
五重出厂测试:从焊缝到膜厚的完整验证链
每一台算力柜在出厂前需通过以下五项测试:
焊缝检测。 关键承重焊缝做渗透探伤(PT),检查裂纹、夹渣、咬边等缺陷;液冷腔体焊缝100%气密测试,泄漏率控制在行业标准以内。
防水测试。 依据IEC 60529外壳防护等级标准,按IP54及以上要求进行喷淋测试,验证门框密封焊的连续性和密封条配合效果。
防锈测试。 对喷涂后的样件做盐雾试验,验证磷化层与涂层体系的防腐能力,确保在新加坡沿海环境中长期不生锈。
附着力测试。 采用百格法,在涂层表面划格后以胶带剥离,评估涂层与基材的结合强度,附着力等级达到GB/T 9286标准要求。
膜厚检测。 使用磁性测厚仪对柜体各面多点测量,确保膜厚均匀且达到设计值,避免局部过薄导致防腐短板。
案例价值:为什么这个项目值得关注
这个项目的核心价值不在于“做了多大尺寸的柜子”,而在于验证了一套大尺寸、高精度、多约束条件下的钣金加工方法论。
从行业视角看,AI算力柜正在从标准19英寸机柜向更大尺寸、更高集成度演进。2.6米级的柜体意味着单柜可以容纳更多的计算节点和液冷管路,但同时把平面度控制、焊接变形控制和装配精度的难度提升了一个量级。我们在这个项目上积累的大尺寸矫平参数库、激光焊接热输入控制模型和装配公差链管理经验,可以直接迁移到后续的更大规模算力柜订单中。
从客户视角看,新加坡算力中心对设备的长期可靠性要求极高。钣金件在机房中一旦出现锈蚀、变形或密封失效,维修更换的停机成本远超零件本身。五重出厂测试不是“多做一步”,而是把质量风险控制在交付之前。
如果您有算力柜、液冷机柜或大型数据中心结构件的钣金加工需求,欢迎联系我们获取项目评估与方案报价。联络方式:朱先生 电话:13695172448 邮箱:zhusiyuan@crlaser.com.cn