四台激光切割机矩阵(12kW–5kW全功率覆盖)+全链路后处理——我们凭什么让采购放心把订单交过来?
从12kW到5kW功率全覆盖,从板材入厂到成品去毛刺切割件一站式交付
一个真实的采购场景
“你们四台激光切割机,功率不一样,到底能切什么?精度稳不稳定?批量订单交期能不能保证?” 这是几乎每一位来访客户都会问的问题。我们不回避,直接用设备清单说话。
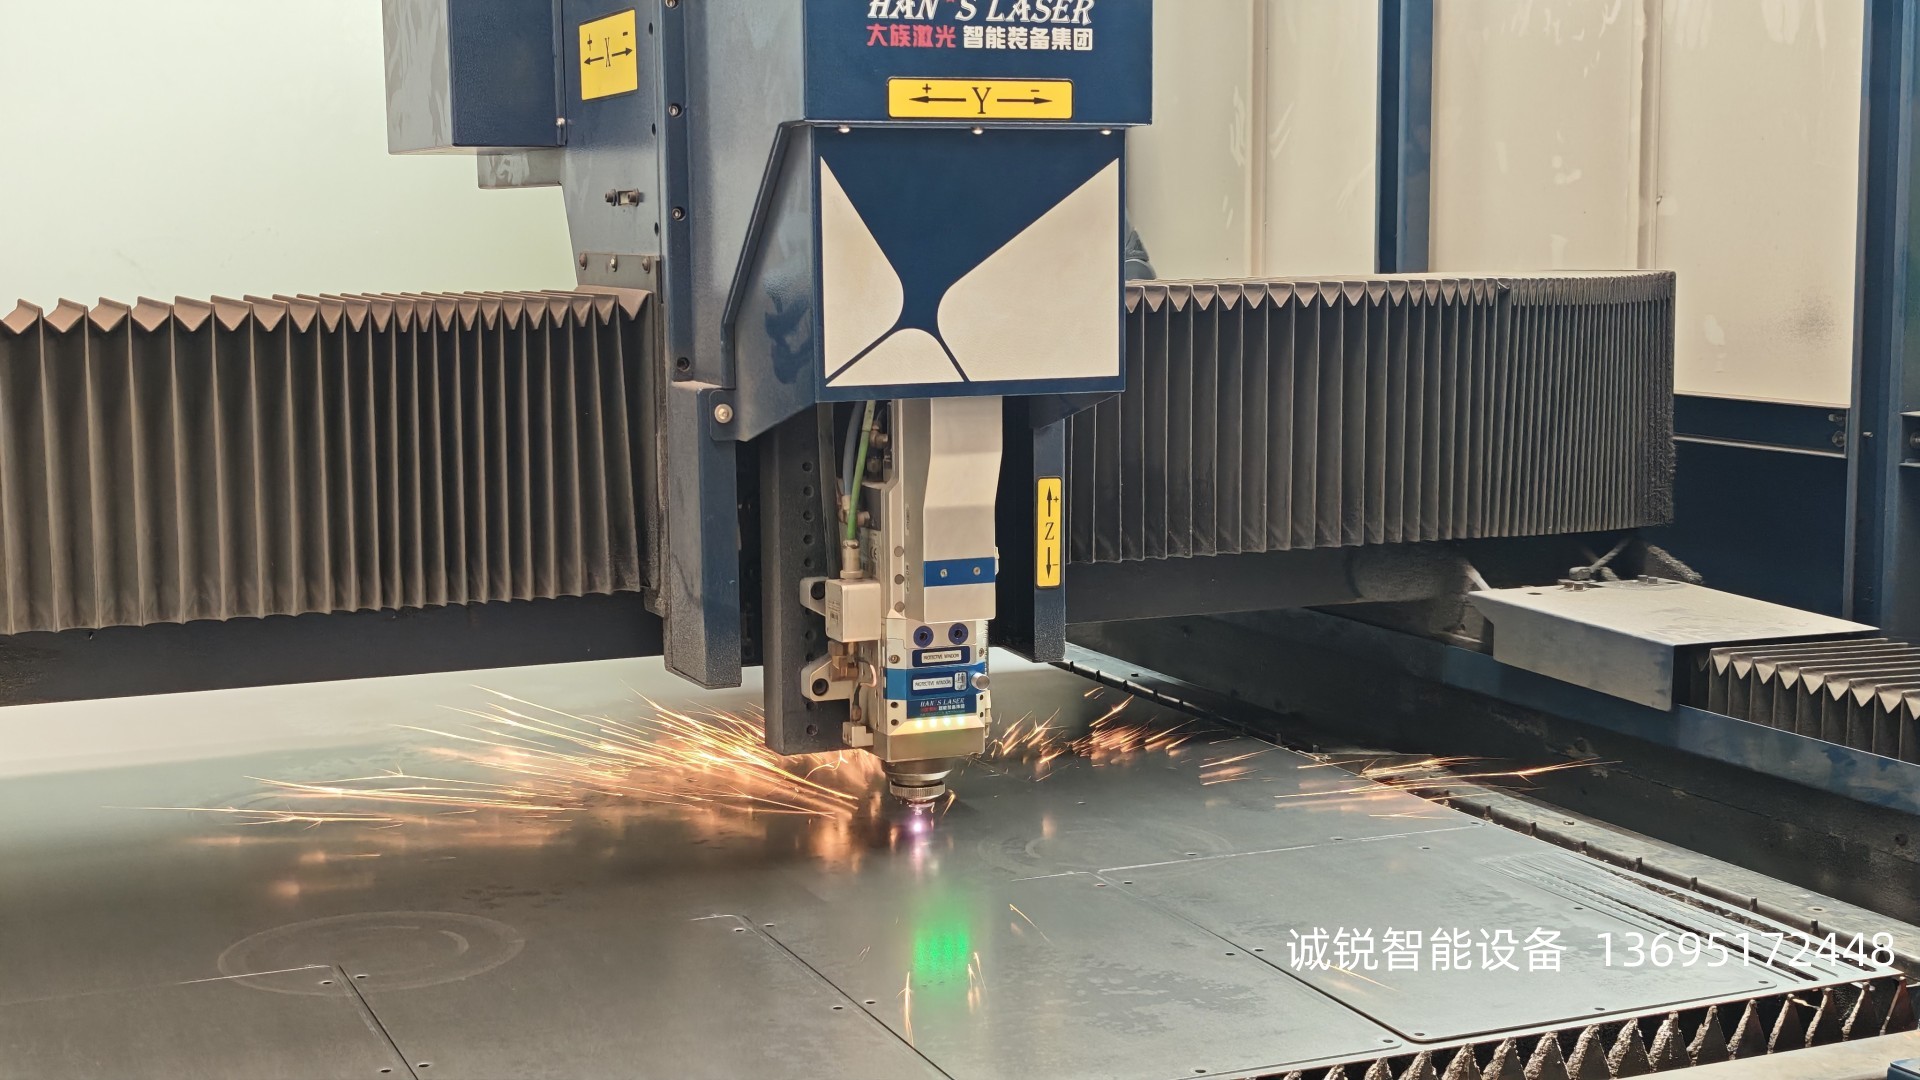
一、设备矩阵:四台激光切割机,覆盖全场景切割需求
设备 | 功率 | 核心切割能力 | 精度指标 |
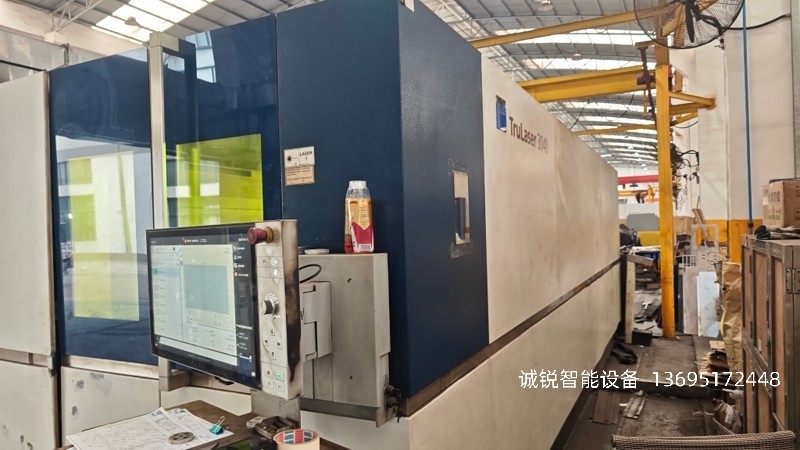
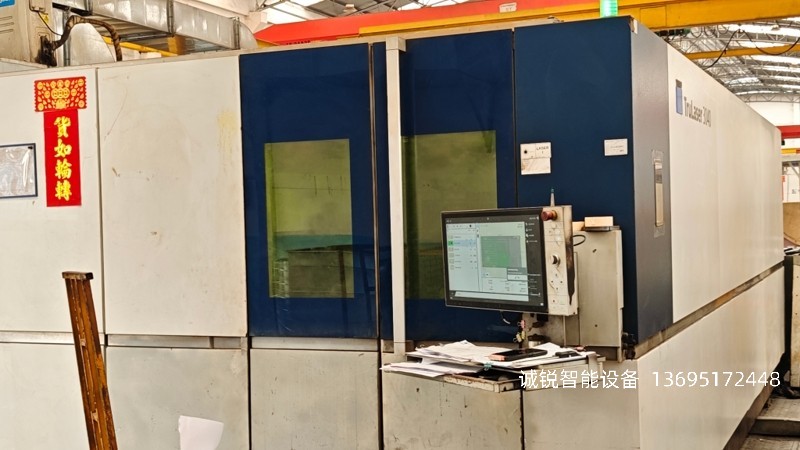
通快激光切割机 | 12kW | 碳钢≤30mm,不锈钢≤40mm | 定位精度±0.03mm/m |
大族激光切割机 | 12kW | 碳钢1-35mm,不锈钢1-40mm | 定位精度±0.03mm/m |
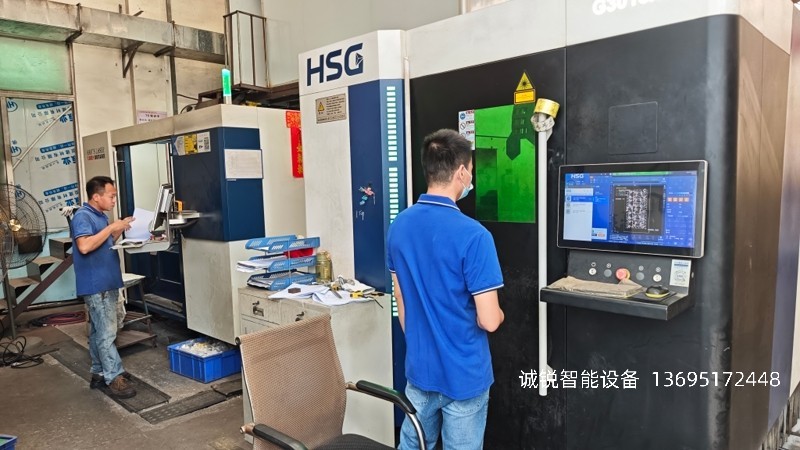
宏山激光切割机 | 6kW | 碳钢≤20mm,不锈钢≤15mm | 定位精度±0.03mm/m |
通快激光切割机 | 5kW | 中薄板精密加工,碳钢≤12mm | 定位精度±0.05mm/m |
四台设备协同排产,意味着什么?
大族12kW 搭载无毛刺切割技术,针对1–8mm碳钢、不锈钢,在标准工艺参数下可实现直边免打磨,拐角无积渣,切割完成即为成品,无需二次打磨,避免损伤工件镀层;
通快12kW 配合切割单元自适应功能,操作员只需选择板材厚度和材料,机器自动匹配最优参数,减少材料浪费与热变形;
宏山6kW 专攻中薄板精密加工,与万瓦设备形成“厚薄分流”排产策略,避免厚薄订单挤占同一台设备导致的交期延误。
通快5kW 专攻精密薄板与小件加工(碳钢≤12mm,定位精度±0.05mm/m),与宏山6kW形成薄板精密加工梯队,补齐小件快反产能。
四台设备覆盖碳钢、不锈钢、铝合金、镀锌板、钛合金、铜等多种金属材料,部分设备加工幅面最大可达8000×2500mm,从容应对工程机械结构件、机箱机柜、精密钣金件等不同品类的订单。
二、辅助设备:让切割精度“不打折”的幕后体系
采购方常说:“机器参数好看,但实际批量生产出来的东西是不是一样好?”精度不只取决于激光器本身,更取决于整个生产链路。
5T桁吊+自动上料机:整垛板材自动抓取、分层送料,板材存在翘曲或堆叠时自动复位校准,避免多张叠加加工造成批量报废。上料环节不依赖人工搬抬,换型时间缩短,交期不被紧急插单打乱。
空气除尘设备:密闭除尘系统与切割工序联动,全程粉尘集中收集,既保障操作人员健康,也维持车间长期洁净环境,间接降低镜片污染导致的切割质量波动。
三、后处理闭环:校平+去毛刺,出品即良品
激光切割不是终点。很多客户吃过亏:切割件尺寸没问题,但装配时发现板材翘曲、切口有毛刺,还得拉回去二次处理。
我们的产线配置了精密校平机(适用0.5–12mm厚度板材)和去毛刺机,能够快速双面去除毛刺、氧化皮、熔渣,并同步进行倒圆角处理。
切割→校平→去毛刺在同一厂区内闭环完成,减少外协流转的时间损耗和质量失控风险。对机柜孔群件这类高重复订单,标准化套料配合固定治具,能显著减少换型时间,保证批次间质量一致。
四、团队配置:精干高效,不靠“堆人”靠“体系”
我们不走人海战术,而是以精简团队配合标准化流程,实现稳定产出。
排版编程工程师 2人:独立完成智能套料排版与程序优化,提高材料利用率,减少边角余料浪费;
激光操作手 8人:每台设备专人负责,具备3年以上实操经验,熟悉碳钢、不锈钢、铝合金等材质的切割特性;
资深工艺师傅 2人:把关厚板切割参数、断面质量控制、异常问题处置,确保工艺窗口从“经验值”变成“可复现区间”;
普工(上下料/分拣/后处理)8–16人:配合桁吊与自动上料机完成物料流转,人力投入可控。
核心团队共11–12人,人机配比合理,既能支撑多台设备并行生产,也能在峰值负载时灵活调配。
五、采购最关心的问题
我们这样回答 “能不能一直这样做?” 这是评审方最核心的担忧——样件OK,量产波动。
我们的应对方式: 质量可追溯:每批次工件串联材料炉批、工单编号、程序版本和检验记录,出现偏差能快速定位范围并隔离。
交期有预案:两台12kW设备互为备份,单台检修或故障时可无缝接管;6kW、5kW订单亦可在其他设备功率允许范围内分流排产,关键件不断供。
后处理不脱节:校平和去毛刺在厂内闭环完成,不依赖外协,交期可控性显著优于纯切割加工厂。
六、结语
四台激光切割机,不是一个简单的数字堆砌。它代表的是从5kW精密薄板到12kW厚板批量加工的全功率段覆盖,是切割、校平、去毛刺的全流程闭环,是精干团队支撑的稳定交付能力。
如果您正在寻找一家“样件和量产一样好”的激光切割合作伙伴,欢迎来厂参观——看设备、看工艺、看产品,我们用实力说话。
广东诚锐智能设备有限公司
联络人:朱先生
电话/微信:13695172448
邮箱:zhusiyuan@crlaser.com.cn