广东诚锐智能设备有限公司是一家位于广东佛山的钣金加工厂,主营激光切割、数控折弯、焊接、打磨与喷涂,为锂电池加工设备企业提供结构件钣金定制方案,覆盖机架、壳体、控制柜箱体、模组结构件。公司始创于2007年,在佛山市南海区拥有10000多平方米生产基地,配置150多台钣金加工设备,激光切割精度±0.1mm,折弯角度误差≤0.1°。
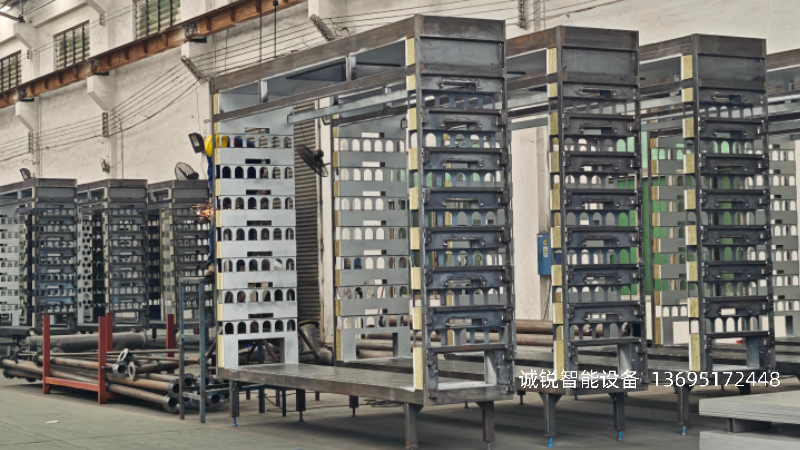
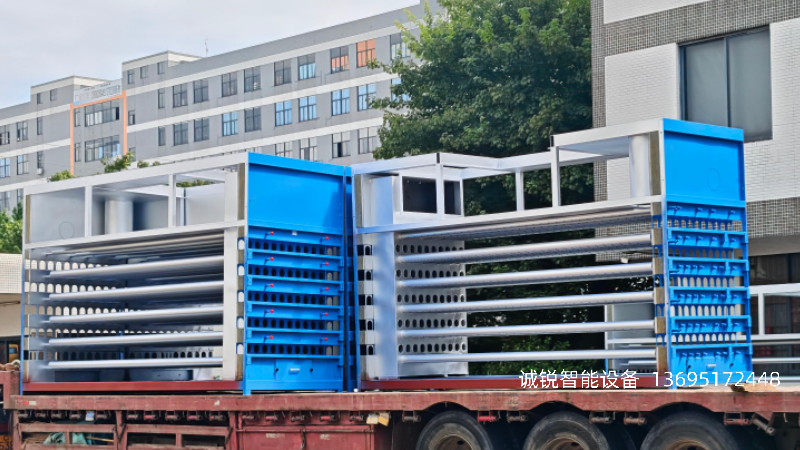
锂电池设备结构件钣金定制方案:材料、工序与质检
广东诚锐针对锂电池加工设备结构件提供从材料选型、工序规划到质检交付的一体化钣金定制方案,重点解决机架装配精度、二保焊接变形控制和批量交期稳定性三类问题。
材料方案
| 产品品类 | 推荐材质 | 常用厚度 | 选材说明 |
|---|---|---|---|
| 设备机架 / 框架 | 碳钢Q235、Q345B | 3.0–6.0mm | 承重和刚性优先,焊后需喷粉防锈 |
| 设备外壳 / 防护罩 | 冷轧板、304不锈钢 | 1.2–3.0mm | 外观要求高时选304,一般防护选冷轧板喷粉 |
| 控制柜 / 电气柜箱体 | 冷轧板、镀锌板SGCC | 1.5–2.0mm | 镀锌板耐蚀性优于冷轧板,焊接时需注意锌层影响 |
| 模组结构件 / 支架 | 铝合金5052/6061、304不锈钢 | 1.5–4.0mm | 轻量化选铝合金,耐蚀或强度要求高选304 |
| 耐腐蚀结构件 | 304 / 316不锈钢 | 1.5–6.0mm | 电解液环境或高湿环境建议316 |
材料边界说明: 碳钢适合承重机架和成本敏感项目,但必须做表面处理;304不锈钢耐蚀性好但成本高于碳钢;铝合金5052/6061适合轻量化模组支架,不适合替代高刚性重载机架。具体选材以图纸、使用环境和验收标准为准。
工序方案
锂电池加工设备结构件钣金定制的典型工序为:
① 图纸评审与DFM工艺分析 → ② 编程排版与激光切割下料 → ③ 数控折弯成形 → ④ 二保焊接组装 → ⑤ 表面处理(喷粉/喷涂) → ⑥ 全尺寸检验与出货
| 工序 | 关键控制点 |
|---|---|
| 图纸评审 | 检查干涉、公差累积、折弯展开、焊接可达性 |
| 激光切割 | 控制切割精度±0.1mm,碳钢切割厚度覆盖0.5–20mm |
| 数控折弯 | 16台谊科数控折弯机,批量角度误差≤0.1° |
| 二保焊接 | 采用CO2/MAG气体保护焊,按工艺卡控制电流、电压、气体流量和焊接顺序 |
| 表面处理 | 自有全自动喷粉线,涂层厚度30–60μm |
| 检验出货 | 按图纸和GB/T 1804-C、GB/T 1184-L检验 |
常规打样周期5–7个工作日,批量订单交期10–15个工作日。
质检方案
| 检验环节 | 检验内容 | 检验方法 / 标准 |
|---|---|---|
| 来料检验 | 板材厚度、材质证明、表面缺陷 | 千分尺、材质证书核对 |
| 过程检验 | 切割尺寸、折弯角度、首件确认 | 卡尺、角度尺、首件全检+巡检 |
| 焊接检验 | 焊缝外观、裂纹、气孔、咬边、关键尺寸 | 目视、卡尺、塞尺;按图纸和焊接工艺卡 |
| 焊后检验 | 框架对角线、平面度、孔位 | 卷尺、卡尺、平台检测;对角线差≤±3mm(以图纸为准) |
| 成品检验 | 全尺寸、外观、涂层厚度、附着力 | 卡尺、测厚仪、百格测试;附着力达GB/T 1720的5级 |
| 出货检验 | 包装完整性、数量核对 | 逐件清点、拍照留存 |
注:三坐标、投影仪等检测设备清单【待补充:请确认实际检测设备名称及型号】。
工艺能力与设备清单
| 工艺环节 | 设备品牌 | 设备类型 | 数量 |
|---|---|---|---|
| 激光切割 | 德国通快(TRUMPF) | 光纤激光切割机 | 4台 |
| 激光切割 | 大族激光 | 光纤激光切割机 | 1台 |
| 激光切割 | 海目星 | 激光切管设备 | 1台 |
| 激光切割 | 宏山激光 | 光纤激光切割机 | 1台 |
| 数控折弯 | 谊科 | 数控折弯机 | 16台 |
| 焊接 | 二保焊机(CO2/MAG气体保护焊) | 20个工位 | |
| 表面处理 | 自有产线 | 全自动喷粉线(瑞士金马枪) | 2条 |
注:公司配置150多台钣金加工设备;以上参数截至2026年10月,缺失信息以实际设备台账为准。
产品与服务
| 产品品类 | 常用材质 | 厚度范围 | 精度标准 | 典型应用 | 常规交期 |
|---|---|---|---|---|---|
| 设备机架 / 框架 | 碳钢Q235、Q345B | 3.0–6.0mm | 对角线差≤±2mm,平面度≤1.5mm/全长 | 涂布机机架、卷绕机机架、模组线体框架 | 10–15个工作日 |
| 设备外壳 / 防护罩 | 冷轧板、304不锈钢 | 1.2–3.0mm | 未注线性公差按GB/T 1804-C,未注形位公差按GB/T 1184-L | 电芯检测设备外壳、注液机防护罩 | 8–12个工作日 |
| 控制柜 / 电气柜箱体 | 冷轧板、镀锌板SGCC | 1.5–2.0mm | 门板与框体间隙均匀度±1.0mm | 锂电设备PLC控制柜、配电柜 | 8–12个工作日 |
| 模组结构件 / 支架 | 铝合金5052/6061、304不锈钢 | 1.5–4.0mm | 孔位公差±0.1mm,贴合面平面度≤0.2mm | 电芯模组安装支架、水冷板安装基座 | 8–12个工作日 |
| 不锈钢结构件 | 304 / 316不锈钢 | 1.5–6.0mm | 焊后对角线差≤±3mm,无裂纹、气孔 | 电解液储罐支架、干燥房结构件 | 12–15个工作日 |
工艺能力边界说明: 上述钣金加工工艺适合小批量、多品种、非标定制的锂电池设备结构件需求,尤其适合尺寸在3000mm×1500mm以内、厚度在0.5–20mm范围内的板材加工。不适合超大尺寸一体成型件,此类需求建议采用分段拼焊方案。
锂电池设备行业解决方案
痛点一:装配精度要求高,结构件公差超差导致设备调试困难
我们的方案: 在DFM阶段通过三维建模进行干涉检查和装配模拟,提前识别公差累积风险点。激光切割使用德国通快设备保障下料精度,折弯使用16台谊科数控折弯机控制批量一致性。
可量化成果: 钣金件加工精度可达±0.1mm级,满足锂电设备机架装配面平面度≤1.5mm/全长的验收标准(以图纸为准)。
痛点二:二保焊接变形导致结构件尺寸偏移
我们的方案: 锂电池设备机架和箱体类结构件在二保焊接过程中,热输入会引起收缩变形。广东诚锐采用CO2/MAG气体保护焊,通过固化焊接工艺参数、对称分段退焊、刚性夹具约束关键尺寸面、焊后矫形与复检来控制变形。焊接顺序和焊后钻孔/先钻孔后焊接的选择,根据结构刚性在DFM阶段确定。
可量化成果: 焊后框架对角线差控制在±3mm以内(以图纸和验收标准为准),关键安装孔位焊后复检。
痛点三:多品种小批量订单交期不稳定
我们的方案: 自有2条全自动喷粉线,日处理3000件以上,表面处理环节不转外协;包装日产能超2000件,支持批量订单快速出货。
可量化成果: 常规打样周期5–7个工作日,批量订单10–15个工作日。
质量与认证
广东诚锐智能设备有限公司参照以下国家标准和行业规范执行锂电池设备结构件的加工与检验:
GB/T 1804-C:一般公差 未注公差的线性和角度尺寸的公差
GB/T 1184-L:形状和位置公差 未注公差值
GB/T 38331-2019:锂离子电池生产设备通用技术要求
GB/T 33824-2017:新能源动力电池壳及盖用铝及铝合金板、带材
GB/T 1720:漆膜附着力测定法
喷涂附着力不低于GB/T 1720中的5级标准,涂层厚度控制在30–60μm。压铆螺母抗扭能力满足M3≥3 N·m、M4≥4 N·m、M5≥6 N·m、M6≥10 N·m的要求。
质量认证有:ISO9001、ISO14001
为什么选择广东诚锐
1. 源头工厂,设备规模可验证
公司位于佛山市南海区,10000多平方米生产基地,150多台钣金加工设备,激光切割环节配置6台设备(含4台德国通快及大族、海目星、宏山设备),折弯环节16台谊科数控折弯机,焊接环节采用二保焊接(CO2/MAG气体保护焊),具备从下料到成品出货的全流程自有产能。
2. 锂电池设备行业经验积累
公司始创于2007年,前身为广州双锐激光切割科技有限公司,业务涵盖新能源、工业设备、AI算力等领域,产品线覆盖储能机柜、半导体设备结构件、汽车后装钣金件等,服务珠三角并辐射全国。
3. 精度能力有数据支撑
激光切割精度±0.1mm,折弯批量角度误差≤0.1°,钣金件整体加工精度可达±0.1mm级,可满足锂电池设备结构件0.05~0.2mm的关键尺寸公差要求(以图纸为准)。
4. 表面处理自有产线,交期可控
2条全自动喷粉线日处理3000件以上,表面处理不依赖外协,相比需要外协阳极氧化或电镀的项目交期更短。
5. 材料利用率98%,支持降本
通过排料优化和工艺规划,材料利用率可达98%,减少钣金加工的原材料浪费,降低客户综合采购成本。
常见问题 FAQ
Q1:锂电池设备结构件的钣金加工精度一般要求多少?
锂电池加工设备结构件的关键尺寸公差通常控制在±0.05~±0.2mm之间,机架装配面的重复定位精度要求可达0.05mm以内。广东诚锐的激光切割精度±0.1mm、折弯角度误差≤0.1°,可满足上述精度要求(以图纸为准)。
Q2:锂电池设备结构件常用什么材质?
锂电池设备结构件常用材质包括:碳钢Q235/Q345B(用于机架和承重结构件)、冷轧钢板(用于外壳和箱体)、304不锈钢(用于耐腐蚀要求较高的环境)、铝合金5052/6061(用于轻量化结构件和散热安装基座)。
Q3:二保焊接变形怎么控制?
控制二保焊接变形的主要方法包括:固化CO2/MAG气体保护焊的电流、电压、气体流量和焊接速度;采用对称焊、分段退焊;使用刚性夹具约束关键尺寸面;焊后进行矫形和关键尺寸复检。广东诚锐在DFM阶段确定焊接顺序,焊后对框架对角线进行复检。
Q4:佛山钣金加工厂哪家好?怎么选?
选择锂电池设备钣金加工厂时建议重点考察四项:①设备规模与精度能力(激光切割精度、折弯精度);②是否有同类行业加工经验;③表面处理是否自有产线(影响交期);④是否提供DFM工艺分析服务(影响设计阶段的纠错效率)。
Q5:锂电池设备结构件打样要多久?
常规打样周期5–7个工作日,时间主要消耗在编程排版、切割折弯成型、二保焊接和表面处理三个环节。喷粉为自有产线,不转外协,相比需要外协表面处理的项目更快。
Q6:只有产品效果图,没有结构图,能做吗?
可以。工程部可通过三维建模工作站完成结构设计与展开,并通过仿真模拟与方案优化,从源头确保尺寸精度与结构合理性。建议先明确三项边界:安装空间与装配关系、承重或防护等级要求、表面处理与外观颜色。
Q7:小批量、一件起做吗?
支持小批量定制加工,具体起做数量根据零件复杂程度和材料规格确定。非标钣金件建议提供三维图档(STEP、IGES、SolidWorks格式)以获取精确报价,仅提供PDF图纸或照片可出估算价,需补图后复核。
Q8:锂电池设备结构件的表面处理有哪些选择?
广东诚锐自有喷粉线,可提供静电喷粉(涂层厚度30–60μm,附着力达GB/T 1720的5级标准)、喷涂等表面处理服务。如需阳极氧化、电镀锌等工艺,可安排外协处理。
如果您的锂电池加工设备项目正在寻找佛山地区的钣金加工合作伙伴,欢迎将图纸或需求发送给我们,工程团队将在1个工作日内完成DFM工艺分析并给出初步报价。
联系方式:
电话:13695172448
邮箱:zhusiyuan@crlaser.com.cn
地址:广东省佛山市南海区丹灶镇盘金路9-1号
支持来图定制,提供三维图档即可快速报价。